
ASTM A615 - コンクリート補強用異形および普通炭素鋼棒の標準仕様

鉄筋は、橋や建物などのコンクリート構造物の応力と重量を吸収するように設計されています。ASTM D615は、コンクリート補強用に製造された普通および異形炭素鋼棒の寸法、化学的、および物理的要求事項を提供する試験規格です。異形棒鋼は、コンクリートに配置された後の長手方向の動きを防ぐための表面突起を含み、普通棒鋼は滑らかな側面です。これらの製品は、切断された長さまたはコイルで供給される場合があり、建設および構築の明確な目的のために設計されています。
ASTM A615は、引張試験および曲げ試験に関してASTM A370およびASTM E290を参照していますが、この規格には、普通および異形棒鋼でこれらの試験を実施するための具体的な手順が含まれています。これらの試験は、強度、伸び、および曲げ後の良好な表面状態などの物理的特性を判断するために実施されます。 特に、ASTM A706/A706Mに従って製造された棒鋼も、この規格に適合すると見なされます。
| ASTM A615試験設定 | |
|---|---|
6800シリーズフロアモデル |
|
Bluehill Universalソフトウェア |
|
2580シリーズロードセル |
|
油圧ウェッジグリップ |
|

ASTM A615の試験では、通常、試験片の破損時に高い衝撃力が発生します。これは、普通および異形棒鋼のより高いグレードおよびより大きなサイズの場合に特に当てはまります。グリップは破損した試験片を保持したままになるため、この衝撃の影響を最も受けやすい傾向があります。したがって、油圧作動式のウェッジまたはサイド作動式グリップなど、エネルギーを効果的に吸収できる堅牢なグリップを選択することが重要です。この規格では、特にコイルから採取した場合は、棒鋼からの試験片を試験前に真っ直ぐにする必要があるとも規定されています。これらの試験片は曲がりが残っていることが多いため、インストロンのDuraSyncグリップなどの油圧式サイド作動式グリップをこの用途にお勧めします。これらのグリップは両側からクランプするため、試験片が曲がっている場合に発生する横荷重が存在する場合でも、中央でクランプし、アライメントを改善し、試験間のグリップの「リセット」の必要性を排除します。引張試験片は全断面を使用して試験されるため、異形棒鋼の表面突起はグリップの課題となる可能性があります。鉄筋専用のジョー面は、試験片の滑りを防ぐように特別に設計された歯のパターンを備えていますが、早期破損を引き起こすほど攻撃的ではありません。


この規格では、各引張試験の伸びの報告が義務付けられており、伸び計なしでこれを測定することも可能ですが、使用することには多くの利点があります。インストロンは、8インチの標点距離の伸びを測定するだけでなく、オフセット降伏(Rp 0.2)も計算できるAutoX750などの自動接触式機器の使用を推奨しています。手動デバイスとは異なり、AutoX750は試験片に自動的に取り付けられ、取り外されるため、オペレーターは試験スペースから安全に離れて、試験片の破損に関連するリスクを回避できます。標点距離はソフトウェア入力から自動的に設定され、機器の全移動範囲にわたって無限に調整可能であるため、この単一の伸び計を使用して、ASTM A615で指定されたものに加えて、すべての試験片の要件をカバーできます。
試験制御
試験手順ASTM A615の試験には、プレテスト、予荷重、弾性領域、降伏、および塑性領域を含む5つの基本領域が含まれます。
プレテスト中、適切なグリップが取り付けられ、試験開口部の調整が行われていることを確認することが重要です。試験片を取り付ける前に、力(荷重)の測定値をゼロに設定する必要があります。試験片をシステムにロードしたら、試験結果に影響するため、力をさらに「ゼロにする」ことはしないでください。ひずみの測定に手動伸び計を使用する場合は、ナイフエッジが機器の標点距離になるように、試験片に適切に取り付ける必要があります。次に、試験片をロードする前に、ひずみの測定値をゼロに設定する必要があります。
予荷重段階は、最小限の予荷重(<予想される降伏強度の5%)を試験片に加えて、グリップに適切に固定し、試験前に試験片を真っ直ぐに引っ張るのに役立てるために使用されます。応力または力対クロスヘッドまたはアクチュエータ変位のプロットは、通常、グリップと荷重ストリングが締め付けられる(システムのコンプライアンスを利用する)ために、荷重の最小限の増加に対して大きな変位を示します。予荷重が適用されず、伸び計が使用されている場合、多くの鉄筋試験片は、試験片が真っ直ぐになると、試験の開始時に負のひずみを示します。このことおよび/またはシステムのコンプライアンスにより、試験の予荷重部分中のデータは、多くの場合、無視されるか、応力-ひずみグラフに記録されません。
サーボ制御システムでは、予荷重は通常、試験速度を制御するためにクロスヘッドまたはアクチュエータ変位フィードバックを使用してゆっくりと行われます。荷重、応力、またはひずみフィードバックからの予荷重の制御は、試験片がグリップで締め付けられるまで、望ましくない急速な加速につながる可能性があるため、推奨されません。
予荷重中に取り込まれた(減少した)システムのコンプライアンスまたはたるみの量に応じて、予荷重の終了時にひずみ測定値をゼロにすることが必要または望ましい場合があります。ただし、全体のひずみ測定に悪影響を与えないように注意する必要があります。いずれの場合も、伸び計からのひずみに依存する試験結果は、試験曲線の非常に最初にある非線形挙動が試験結果に悪影響を与えないように調整する必要があります。
弾性領域
応力-ひずみプロットに見られる弾性領域または試験の直線部分は、鉄筋試験片のさらなる矯正により、最初はいくつかの非線形挙動を示すことがよくあります。伸び計を使用している場合、これは試験の開始時にわずかに負のひずみとして現れる可能性があり、一般に鉄筋では正常と見なされます。
ASTM A615に従って試験する場合、弾性領域および降伏開始までに許可される適切な試験制御および目標速度については、ASTM A370の最新版を参照する必要があります。
サーボ制御システムで試験を実行する場合、次のシナリオを念頭に置いておくことが重要です。クロスヘッドまたはアクチュエータ変位制御を使用している場合は、試験の弾性部分と降伏部分の両方で同じ制御と速度を使用することが一般的に許容されます。ただし、応力またはひずみフィードバック制御を使用する場合は、降伏の直前または開始時にクロスヘッドまたはアクチュエータ変位制御に切り替える必要があります。
降伏が始まると、多くの鉄筋グレードは、応力-ひずみ試験曲線に急な曲がりとして見られる明確な降伏点を示します。その後、力がほとんどまたはまったく増加せずに試験片が伸びる期間が続きます。このため、サーボ制御システムは、降伏全体で一定の移動速度を維持するために、クロスヘッドまたはアクチュエータ変位フィードバックを使用して制御する必要があります。降伏中に応力制御を使用すると、試験が過度に加速し、規格に直接違反することに注意することが非常に重要です。これにより、降伏点(上降伏)がマスクまたは平滑化され、降伏強度の結果が予想よりも高くなる可能性もあります。同様に、伸び計からのひずみ制御も降伏中に不安定になる可能性があるため、鉄筋の試験には推奨されません。
塑性領域
ASTM A370およびそれによるASTM A615で許可されているように、降伏が完了した後、試験速度を上げることが許容されます。サーボ制御マシンでは、この最終領域中に試験を制御する最良の方法は、クロスヘッドまたはアクチュエータ変位フィードバック(降伏と同じ)からです。ただし、速度は従う規格に従って上げることができます。これにより、許容可能で再現性のある結果を生成しながら、試験をより短い時間で完了できます。
ASTM A615試験では、各破損後に機器にスケールと粉塵が発生するのが一般的です。インストロンシステムは、この要求の厳しい環境で動作するように設計されています。ただし、ジョー面間の試験片の良好な係合を維持するために、試験間にスケールを払い落とすことをお勧めします。このハウスキーピングを怠ると、試験片の半分がジョー面に詰まる可能性があり、取り外すためにより多くの労力が必要になる場合があります。
ASTM A615の詳細については、規格を購入してください。

6800シリーズ プレミア試験システム カタログ
Instron 6800シリーズ万能材料試験機は、比類のない精度と信頼性を提供します。特許出願中のオペレータ保護システム設計に基づき、新製品のスマートクローズ・エアキットと衝突緩和機能を備えた6800シリーズをご使用いただくと、材料試験をかつてないほどシンプルに、スマートに、そして安全に行うことができます。

Bluehill Universal カタログ
Bluehill Universalは、直感的なタッチ操作と合理化されたワークフローを実現するために設計された、インストロンの高度な材料試験ソフトウェアです。事前構築された試験メソッドテンプレート、迅速なセットアップを可能にするクイックテスト、強化されたデータ出力機能、およびサービスチームとのリモート交流が可能になるInstron Connectを提供します。旧式ソフトウェアBluehill 2およびBluehill 3のユーザーは、パフォーマンスとユーザビリティを向上させるために、最新バージョンへ簡単にアップグレードいただけます。
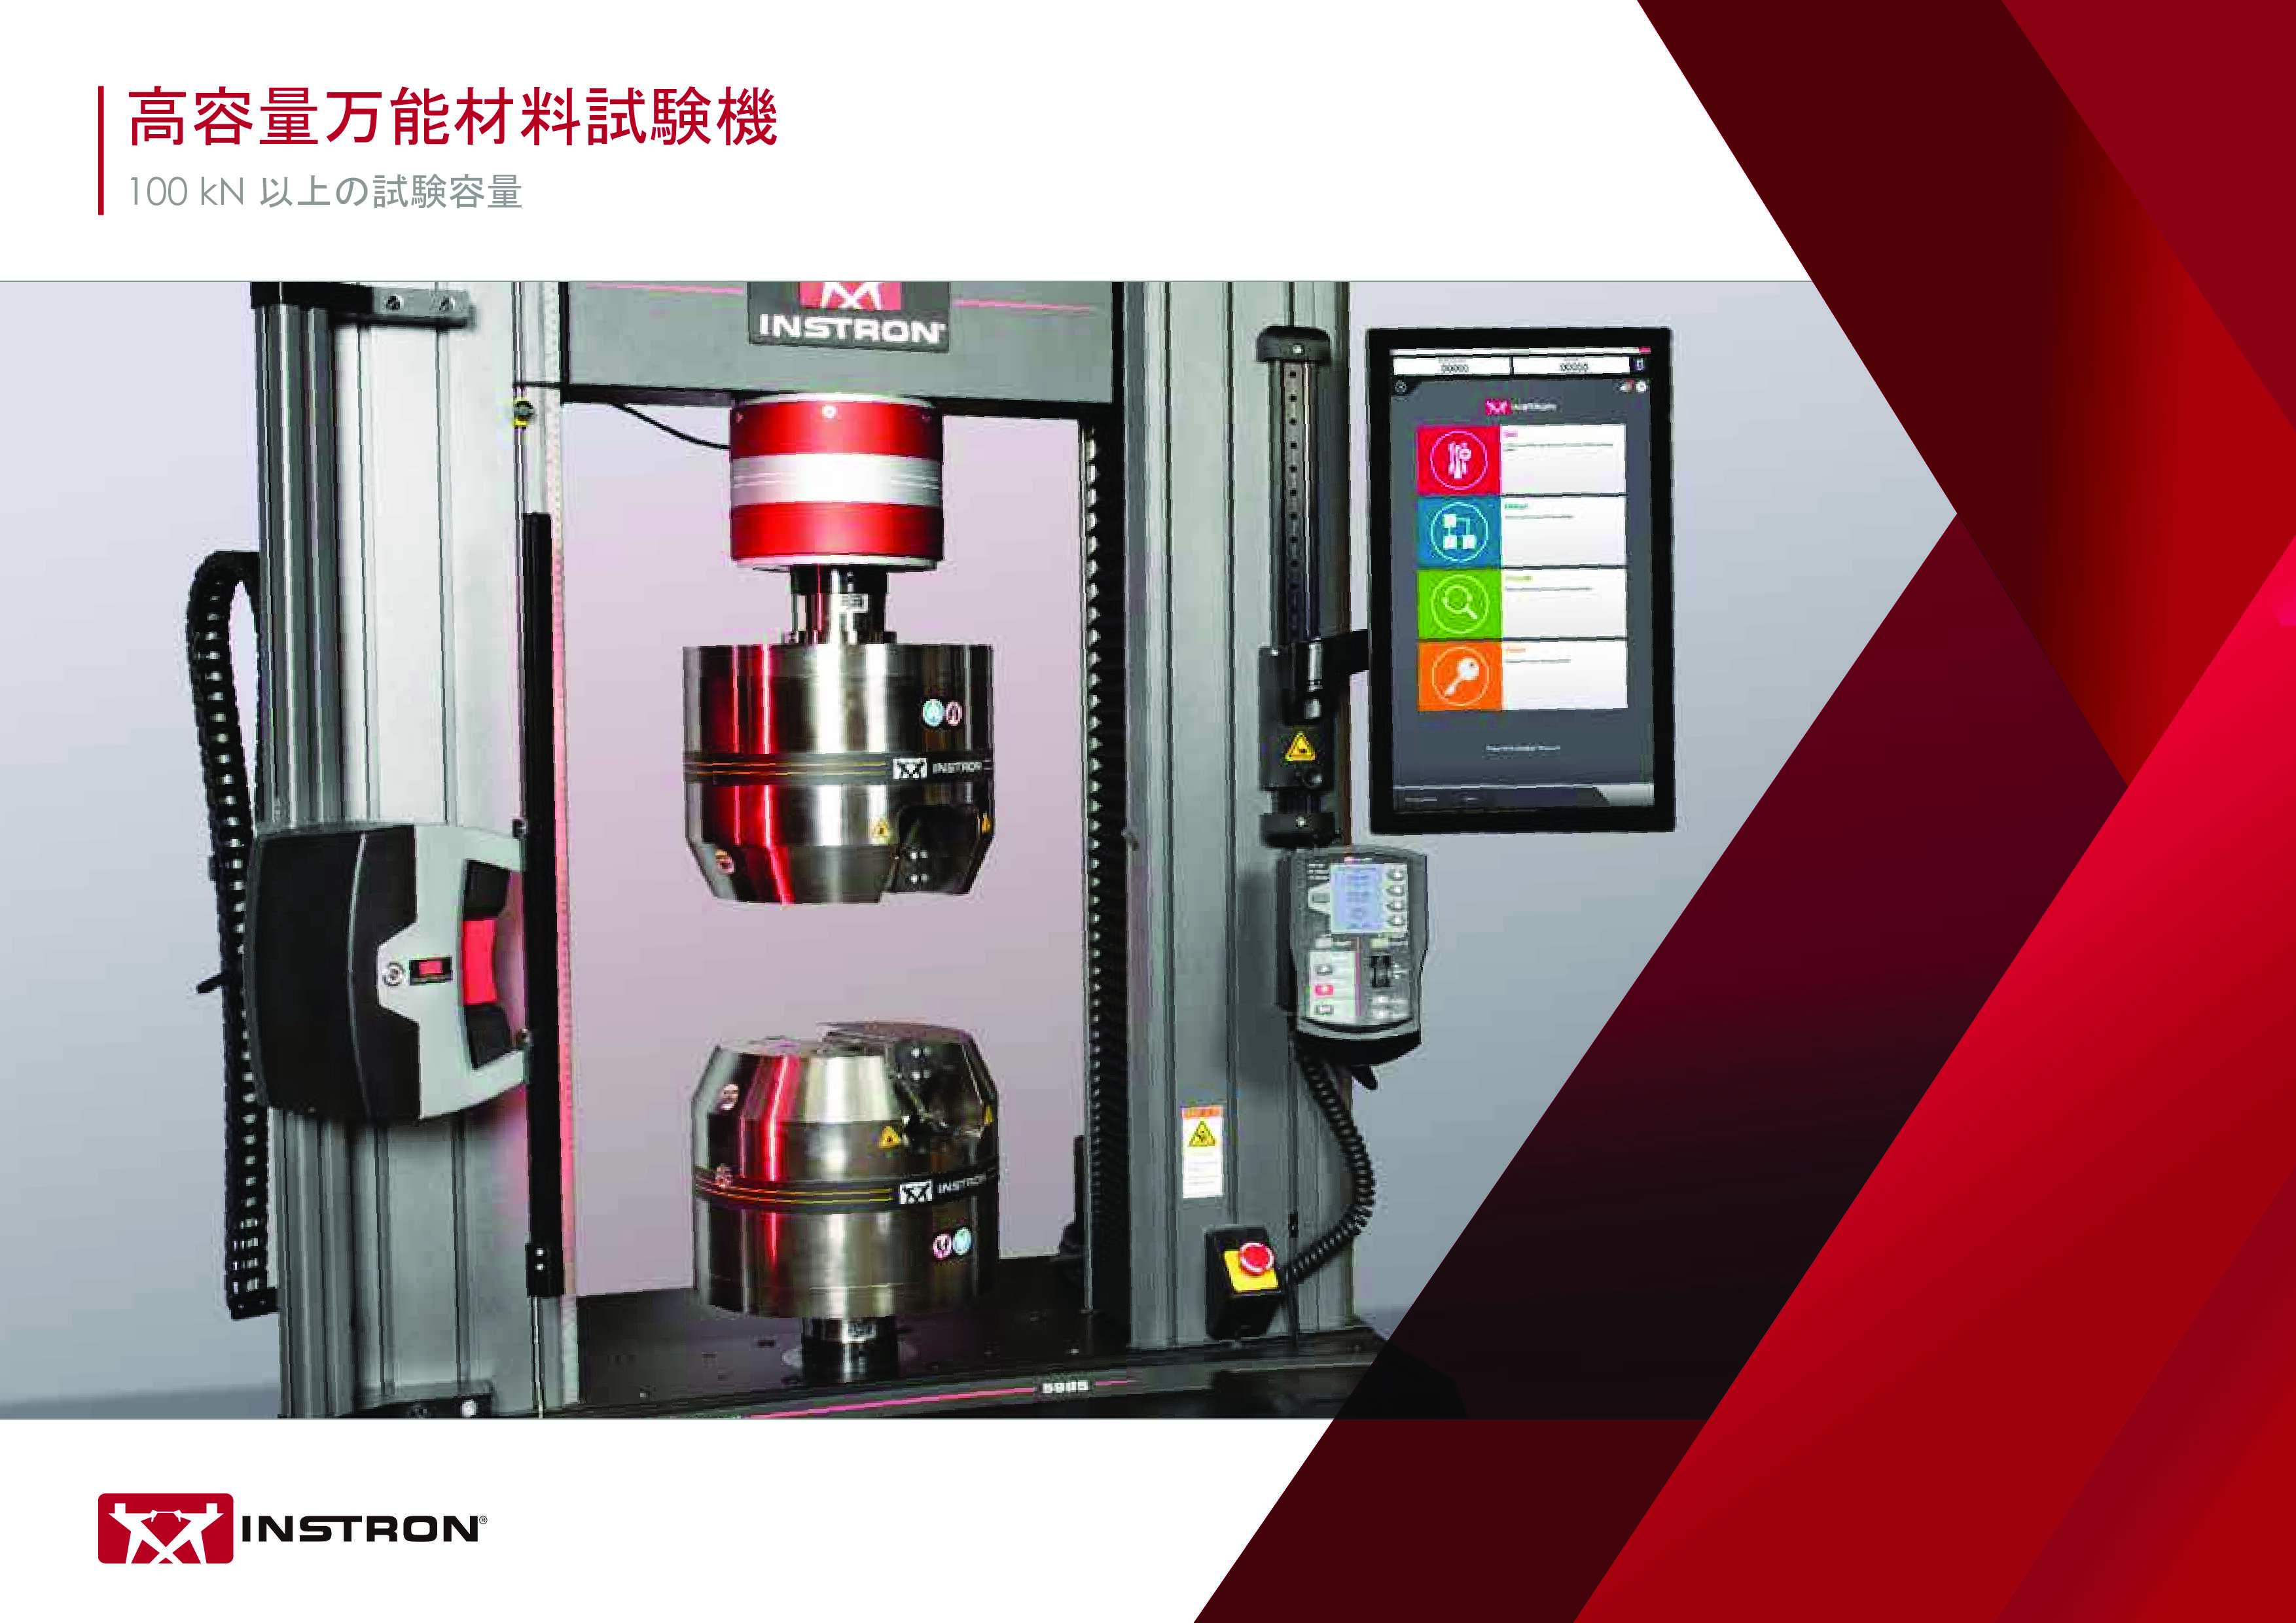
高荷重万能試験機パンフレット
Instronの高荷重システムには、引張および圧縮用途向けの電気機械式試験システムと大容量油圧式試験システムが含まれます。荷重容量は100 kNから2000 kNまで対応します。
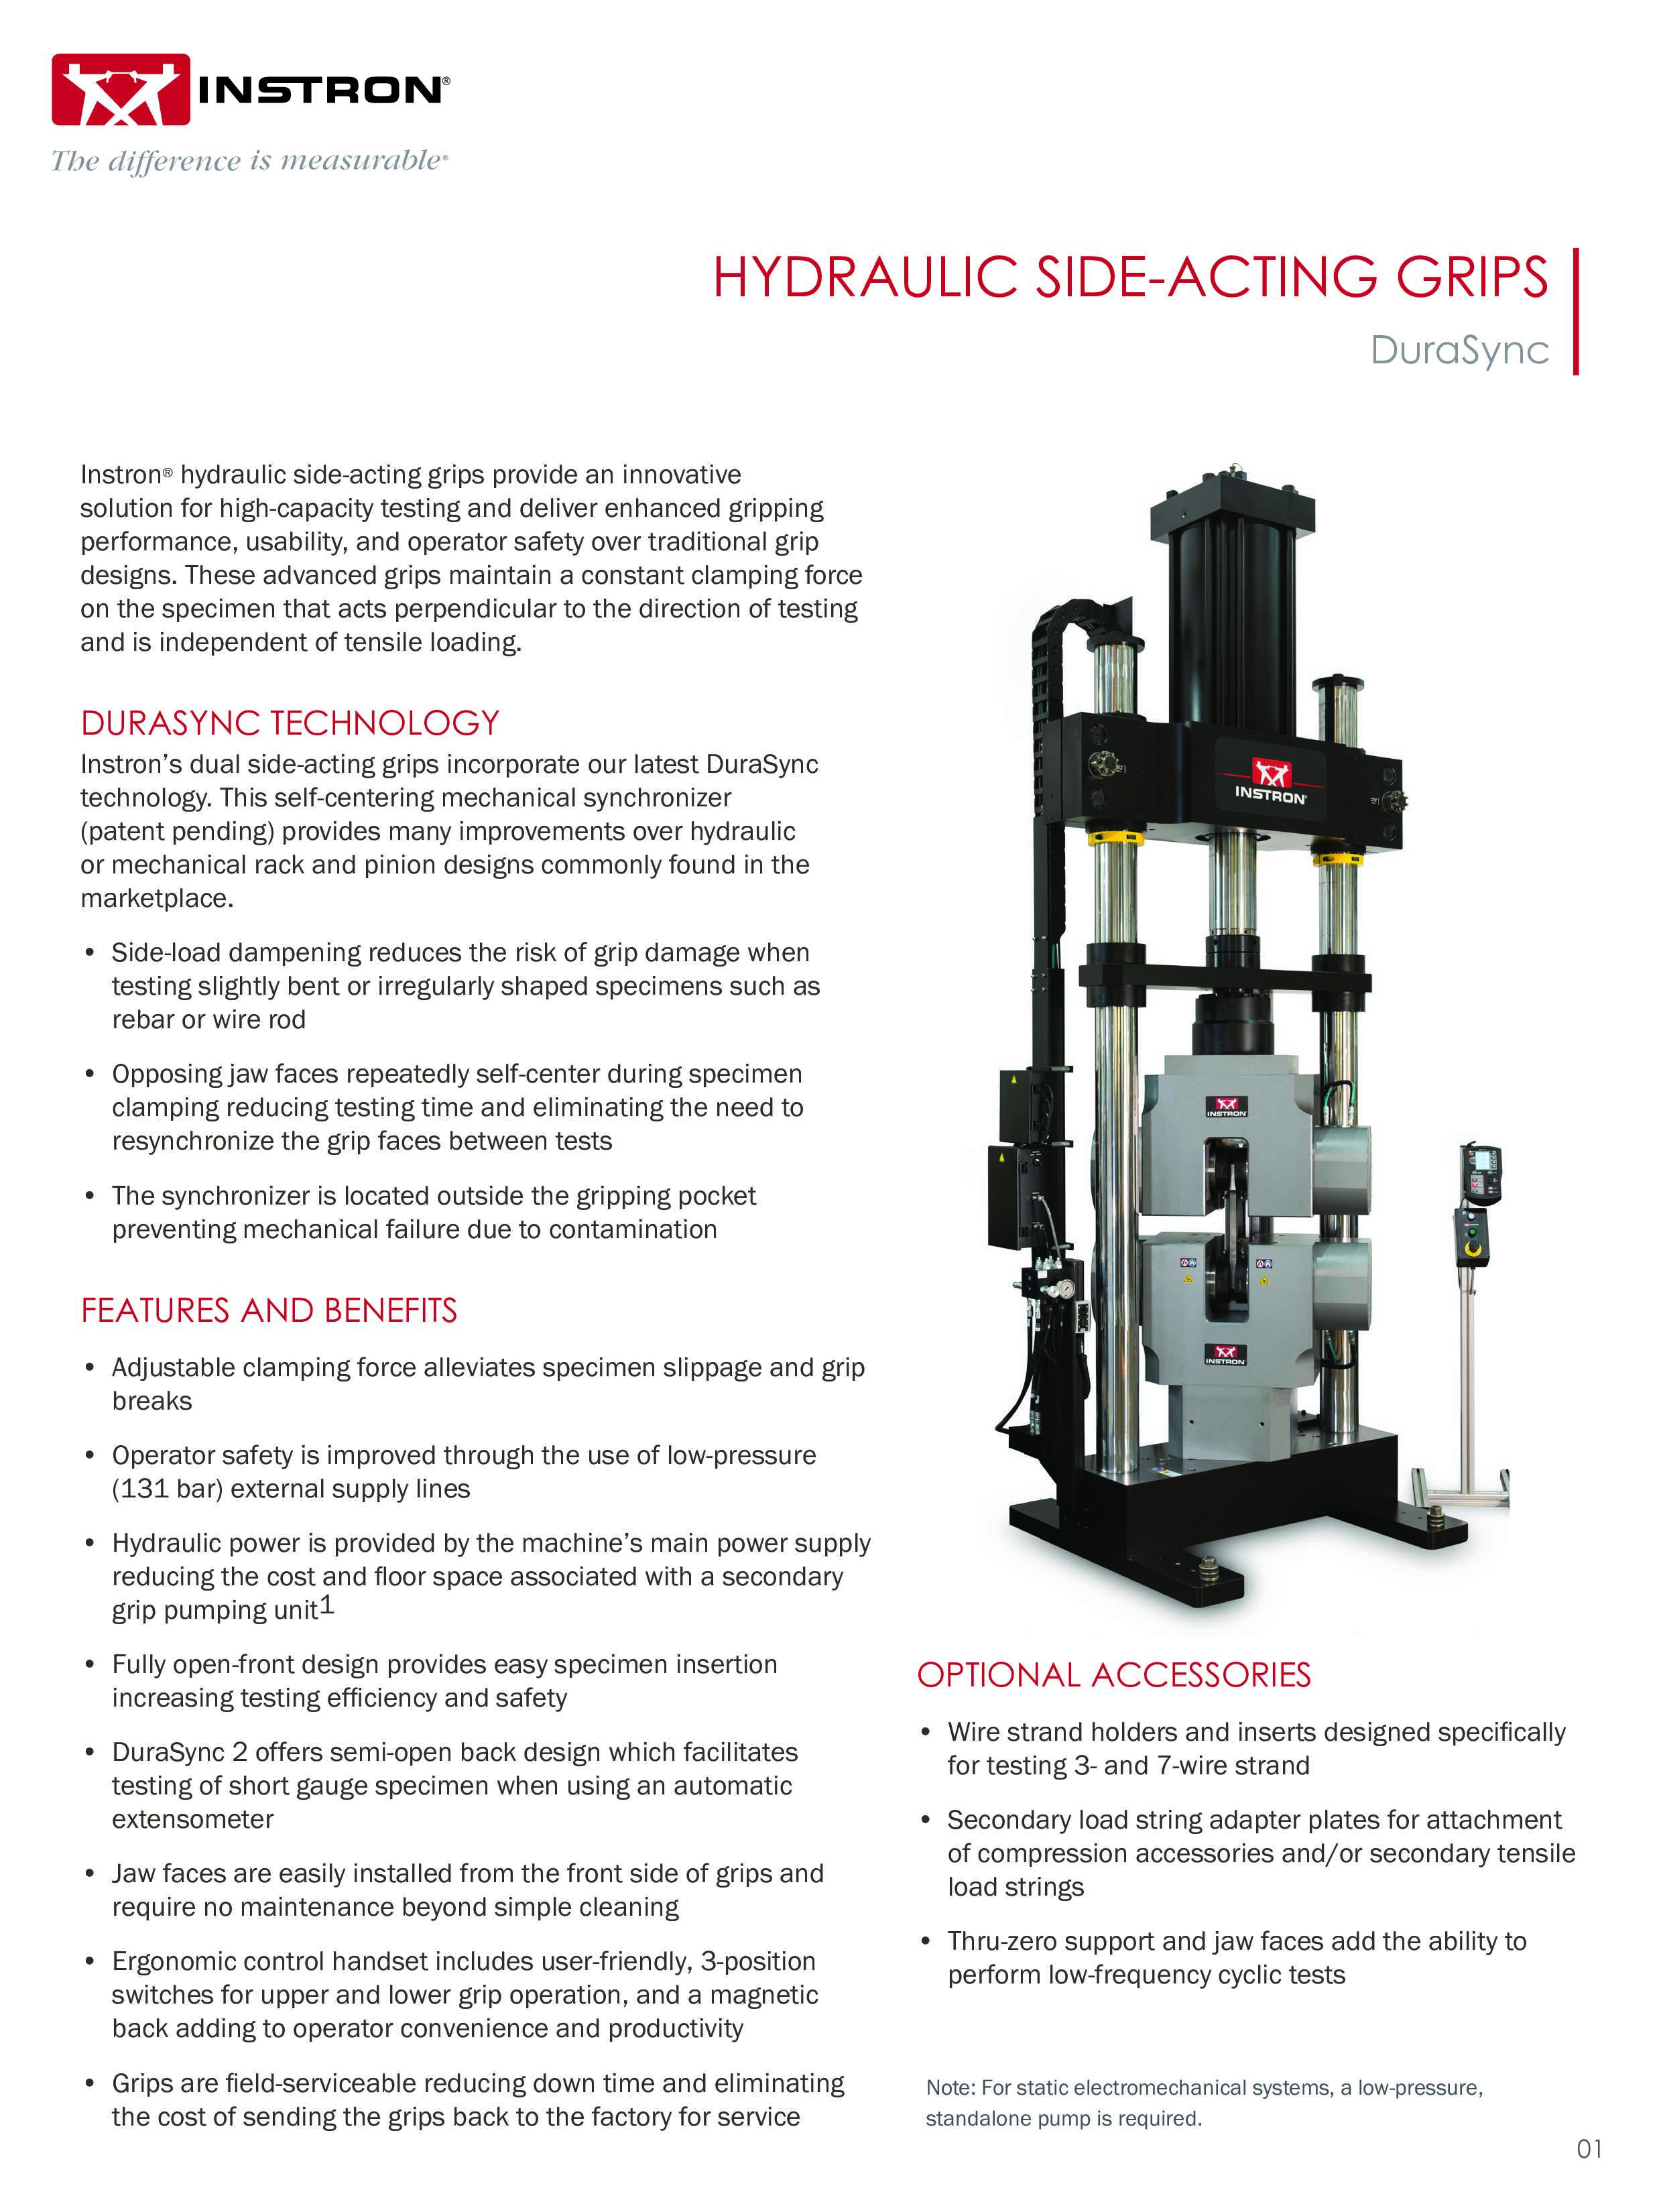
油圧式サイドアクショングリップ(DuraSync)
Instronの油圧式サイドアクショングリップは、高容量試験向けに設計されており、試験方向に対して垂直に作用し、引張荷重に依存しない一定のクランプ力を試験片に維持します。
±100 kN 油圧式万能くさび型グリップ
インストロンの100 kN油圧式くさび型グリップ(カタログ番号:2743-401)は、高容量試験向けの革新的なソリューションを提供し、把持性能、使いやすさ、ならびに作業者の安全性を向上させます。
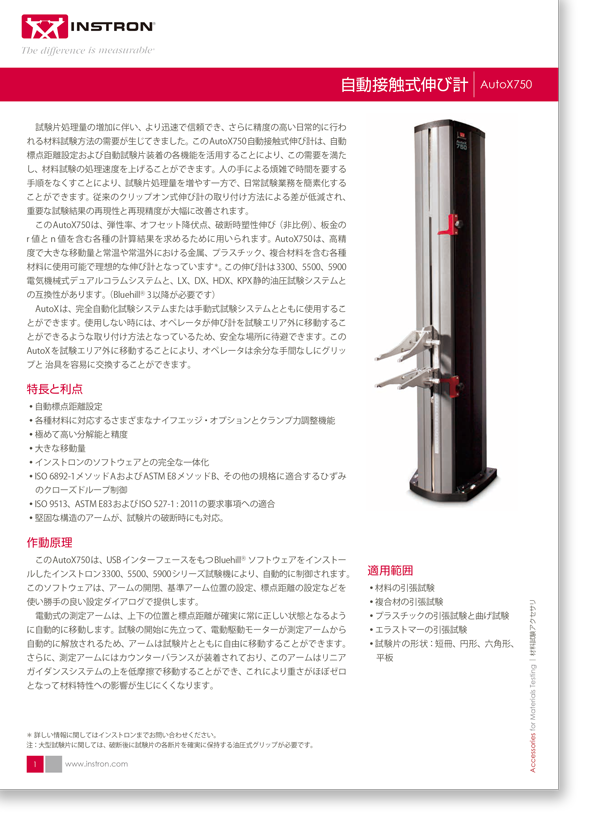
自動接触式伸び計 – AutoX 750モデル
AutoX 750は、高分解能で長伸度の自動接触式伸び計です。電気機械式の3300、3400、5500、5900、6800シリーズの卓上型または床置型システムに加え、LX、DX、HDX、KPXの静止型油圧式試験システムに取り付けることが可能です。プラスチック、金属、バイオメディカル、複合材料、エラストマーなどの用途に適しています。AutoXは、最大750 mmの移動量と±1 μmの精度を備えています。