ASTM D638 プラスチックの引張特性
ASTM D638に準拠したプラスチックの引張強度試験実施の完全ガイド
ASTM D638は、強化および非強化プラスチックの両方の引張特性を評価するために最も広く使用されている試験規格の一つであり、メーカーや材料エンジニアに機械的性能を評価し製品品質を保証するための信頼できる方法論を提供します。世界的にプラスチックの使用量が増え続ける中、適切な材料を選択し業界仕様への準拠を維持するためには、引張強度、伸び、および弾性率を理解することが不可欠です。
この包括的なガイドでは、ASTM D638で定義されている主要な測定項目と計算について説明し、関連する引張規格との比較、試験片のタイプと準備要件の詳細、および正確で再現性のある結果を得るために必要な試験装置(グリップや伸び計から全自動システムまで)の概要を説明します。また、ユーザーが自信を持ってASTM D638試験を実施できるよう、よくある質問への回答も掲載しています。
その他の用途に関する知見については、当社のプラスチック試験ナレッジベースをご覧ください。
ASTM D638における主要な測定項目
ASTM D638はお使いの材料に適した規格ですか?
適切な規格の選択は、試験片のタイプ、厚さ、最終用途の要件など、さまざまな要因によって決まります。ASTM D638は、厚さ1~14 mmの硬質プラスチック試験片に適用されます。サンプルが1 mm未満の薄いシートやフィルムの場合は、ASTM D882を確認してください。
ASTM D638 対 ISO 527-2
ASTM D638はISO 527-2と同様の結果を提供しますが、寸法や試験要件の違いにより、技術的に同等ではありません。
一般的に使用される規格に関しては、地域的な傾向があります。
- 北米:ASTM D638
- 欧州:ISO 527-2
- 中国:両方の規格が広く使用されています
ASTM D638、ISO 527-2、およびその他のプラスチック試験規格用に事前設定されたメソッドテンプレートは、Bluehill® Universalのアプリケーションモジュールで利用可能です。メソッドをそのまま使用することも、修正して使用することもできます。
試験片の種類
ASTM D638には5種類の試験片タイプがあり、試験片の厚さ、利用可能な材料の量、および試験中の性能に応じて、それぞれ独自の寸法が定められています。
- タイプ I: 十分な材料がある場合に通常選択されます。この規格で推奨されているタイプです。
- タイプ II: タイプ I の寸法で試験した際に、材料が狭い標点区間内で破断しない場合に推奨されます。
- タイプ III: 7 mmを超え14 mmまでのすべての材料に必要です。
- タイプ IV: 剛性特性が異なる材料間(非硬質対半硬質など)で直接比較が必要な場合に使用されます。
- タイプ V: 材料の供給が限られている場合や、コストがかかりすぎる場合に選択されます。また、環境試験中など、限られた作業スペースで多数の試験片を準備する場合にも使用されることがあります。
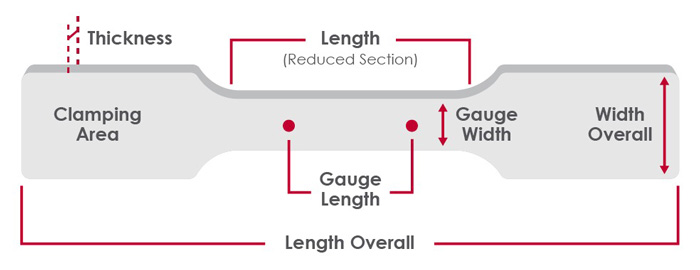
試験片の寸法
| タイプ I | タイプ II | タイプ III | タイプ IV | タイプ V | |
|---|---|---|---|---|---|
| 厚さ (mm) | ≤ 7 | ≤ 7 | 7 - 14 | ≤ 4 | ≤ 4 |
| 全体の幅 (mm) | 19 | 19 | 29 | 19 | 9.53 |
| 標点部の幅 - 平行部 (mm) | 13 | 6 | 19 | 6 | 3.18 |
| 全長 (mm) | 165 | 183 | 246 | 115 | 63.5 |
| 長さ - 平行部 (mm) | 57 | 57 | 57 | 33 | 9.53 |
| 標点距離 (mm) | 50 | 50 | 50 | 25 | 7.62 |
必要な寸法の完全なリストについては、規格を参照してください:ASTM D638。
試験片の準備
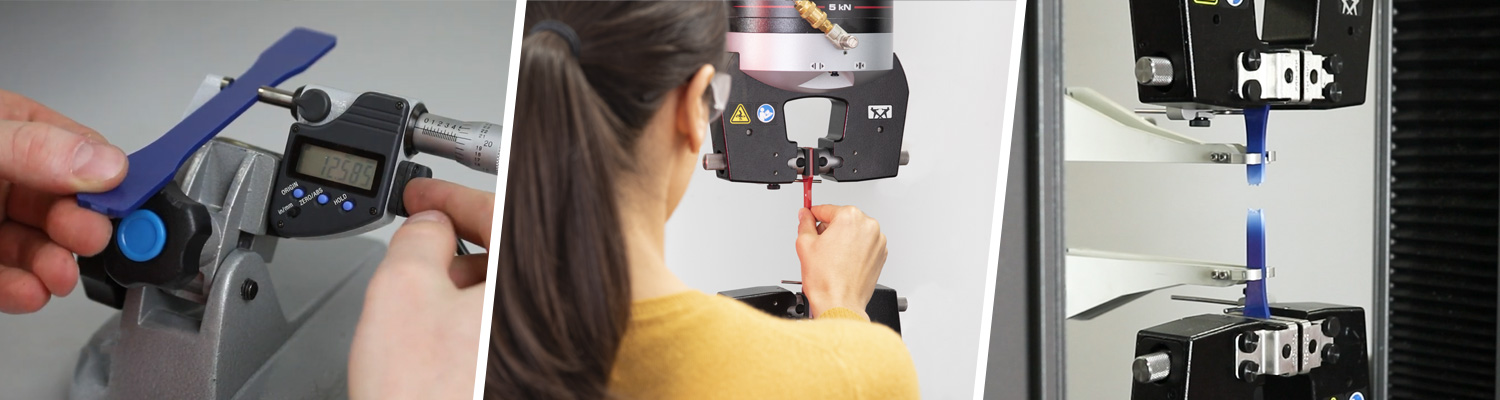
平板試験片は通常、成形、打ち抜き、または切削加工によってドッグボーン(ダンベル)形状に作られます。この形状により、クランプ部分ではなく標点区間内で破断が起こるようになります。ASTM D638では硬質の管や棒の試験も認められていますが、これらも中央で破断させ、一貫した応力分布を確保するためにドッグボーン形状に加工する必要があります。
試験片測定
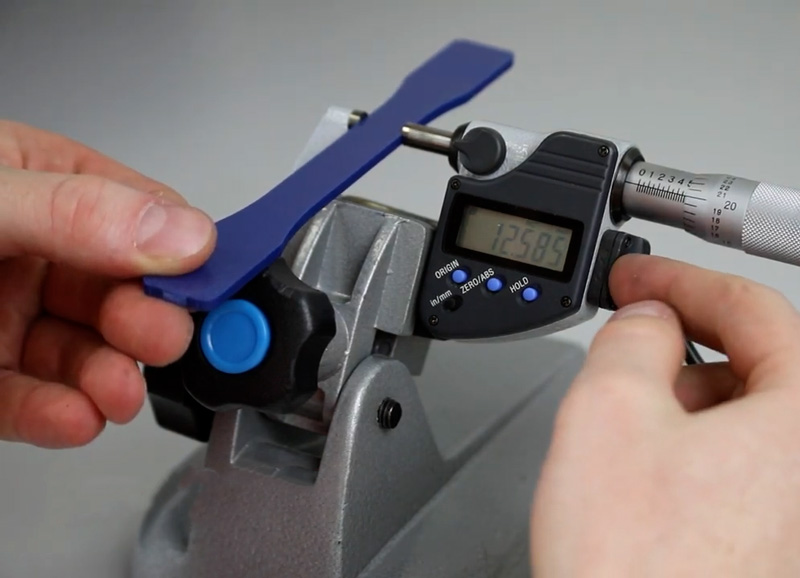
試験片の幅と厚さは、試験前にASTM D5947(固体プラスチック試験片の物理的寸法の標準試験方法)に従って測定する必要があります。ほとんどのマイクロメータがこの目的に適しています。幅と厚さの測定は、材料の中央、および各標点距離の端から5 mm以内の位置で行う必要があります。
打ち抜きまたは切削加工されたサンプルは、個別に測定する必要があります。
射出成形された試験片の場合、サンプルロット内のばらつきが1%未満であることが証明されていれば、ロットから1つのサンプルを測定するだけで済みます。射出成形された試験片は、完全に直角ではなく、抜き勾配がついていることがよくあります。この場合、一貫性を保つために、幅の測定は抜き勾配の中央で行う必要があります。
試験ソフトウェアで(荷重だけでなく)応力を表示するには、断面積が必要です。
試験片のアライメント
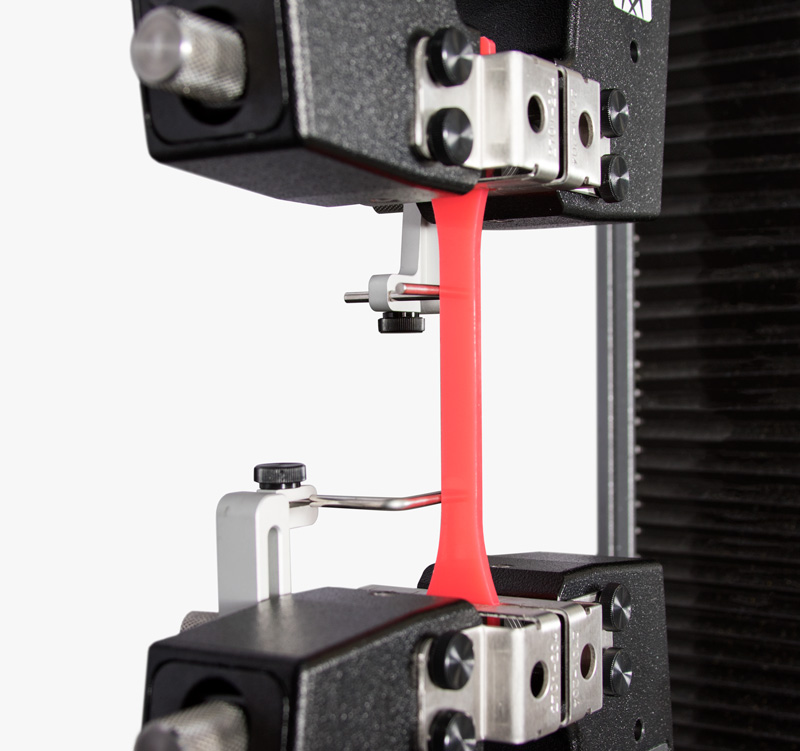
正確さと再現性のためには、適切なアライメントが不可欠です。アライメントがずれていると、試験結果に大きなばらつきが生じる可能性があります。
試験片は、傾きがないようにジョー面に対して垂直にロードし、以下を使用する必要があります。
- 視覚的なアライメントを容易にするために、試験片とほぼ同じ幅のジョー面。
- ロードストリングの中央に試験片を整列させるグリップ。 空気圧サイドアクショングリップおよびウェッジアクショングリップが推奨されます。
- グリップ本体に取り付けられた試験片アライメントデバイス。この調整可能なストップバーにより、試験全体で一貫した再現性のある配置が保証されます。
不要な試験前荷重の管理
グリップが最初に試験片をクランプするときに、圧縮力が導入されることがあります。適切に処理されない場合、これらの力は結果を歪ませたり、試験前に材料を損傷させたりする可能性があります。
不要な試験前荷重に対処するために、以下を推奨します。
- 試験片を挿入した後にこれらの力をバランス/ゼロにしないでください。結果にオフセットが生じます。
- Bluehill Universalを設定して、試験片間の荷重を正規化し、たるみや圧縮力を除去して、一貫したベースラインを確保してください。
- Instron 6800シリーズ万能材料試験機では、セットアップ中の試験片の損傷を防ぐために「試験片保護機能」を有効にしてください。有効にすると、動作制限を設定する前に、不要な荷重を定義された制限以下に保つようクロスヘッド位置を自動的に調整します。
計算と結果
公称ひずみと伸び計ひずみの報告
試験結果を提示する際、規格への準拠とラボ間の比較可能性を確保するために、用語が正しく定義されていることを確認することが重要です。ASTM D638でよくある報告ミスは、公称ひずみが必要な箇所で伸び計ひずみを使用することです。
公称ひずみは、ASTM D638によって、伸び計からではなくクロスヘッドの変位から測定されたひずみと定義されています。 理由 プラスチックは均質に変形しないことがよくあります。ネッキングにより、ひずみが小さな領域に集中することがあります。
ネックが発生する材料や降伏点を持つ材料の場合、ネッキングが伸び計の標点距離の外側で発生する可能性があるため、伸び計を介して破断時伸び率を報告することはできません。したがって、降伏後の伸び率を報告するには公称ひずみを使用する必要があります。
破断時ひずみに伸び計を使用できるのは、ひずみが均質で、材料がネッキングや降伏を示さない場合に限られます。
弾性率
試験の弾性部分を正確に捉えるために、材料の挙動に応じて異なる弾性率計算が必要になります。最新の試験ソフトウェアの多くは、これらの計算のカスタマイズが可能です。一貫した結果を得るためには、計算方法を理解することが重要です。
一般的なアプローチには以下のものがあります。
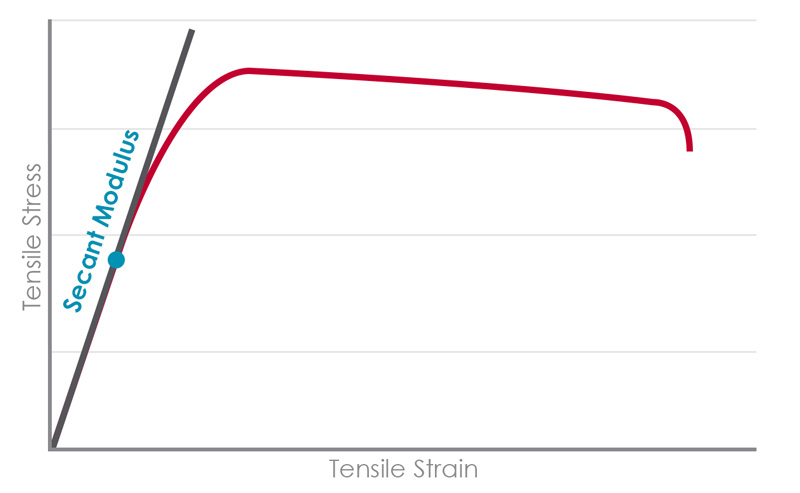
- セカント弾性率 – 応力-ひずみ曲線上のゼロからユーザー定義の点まで引かれた直線。材料が真の線形領域を示さない場合に有用です。
- ヤング率 – 最も一般的なアプローチで、複数の領域にわたる勾配を決定し、最小二乗法によって最も急な勾配を報告します。
Bluehill Universalソフトウェアには自動ヤング率計算ツールが含まれており、ユーザーが特定の数の領域を定義することもできます。
ASTM D638に推奨される試験装置
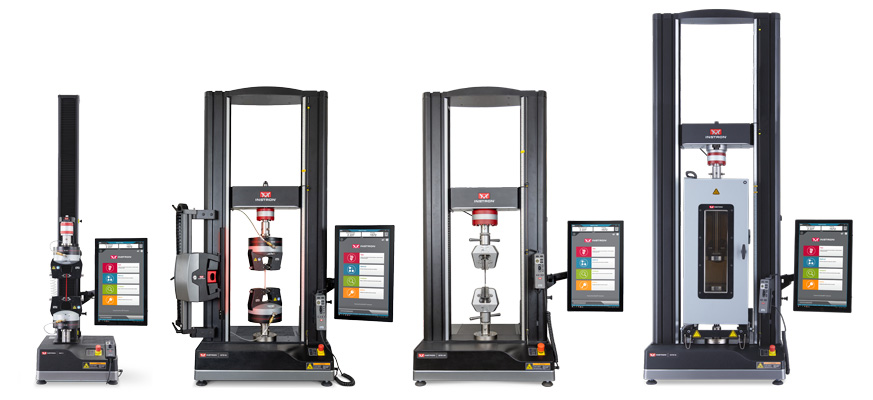
試験システム
引張グリップ
確実で一貫したグリップ圧力は、応力を受けて薄くなるプラスチックでよく見られる問題であるスリップを防ぐのに役立ちます。
- 硬質プラスチックには、ギザ付きジョー面を備えた空気圧サイドアクショングリップが推奨されます。空気圧設計により、試験中に材料が薄くなっても一貫したクランプ力が保証されます。
- 10 kNを超える荷重の場合は、ギザ付きジョー面を備えた手動ウェッジアクショングリップが推奨されます。これは堅牢なクランプと、引張時に試験片を確実に保持するセルフタイトニング設計を提供します。

空気圧サイドアクショングリップ
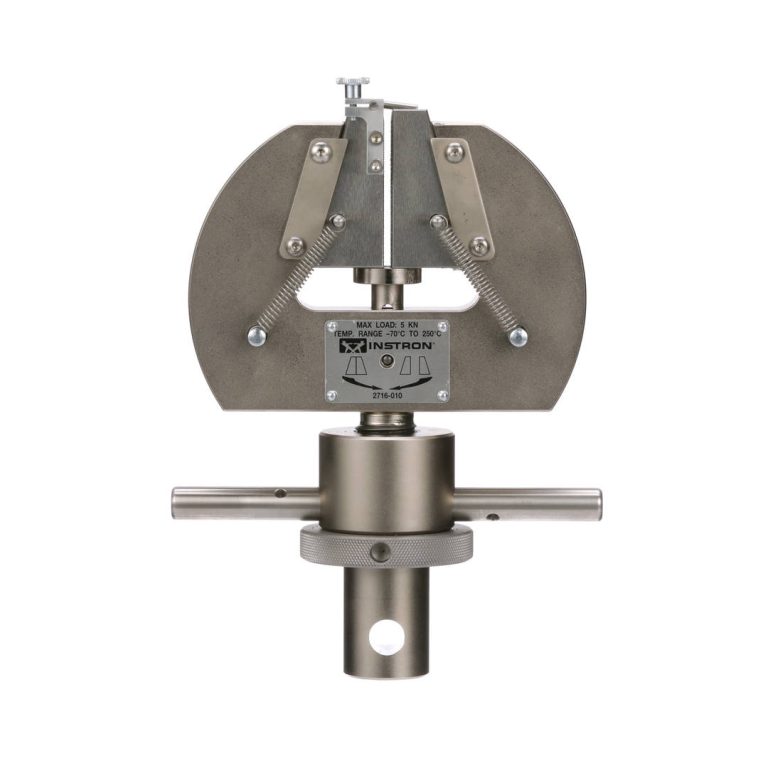
手動ウェッジアクショングリップ
伸び計
弾性係数は、ASTM D638で最も重要な計算特性の一つです。弾性率を正確に捉えるには、適切なひずみ測定装置が必要です。
ASTM D638の伸び計の推奨事項は、材料の伸び、スループットの目標、計算要件、および高温または低温での試験が必要かどうかによって異なります。
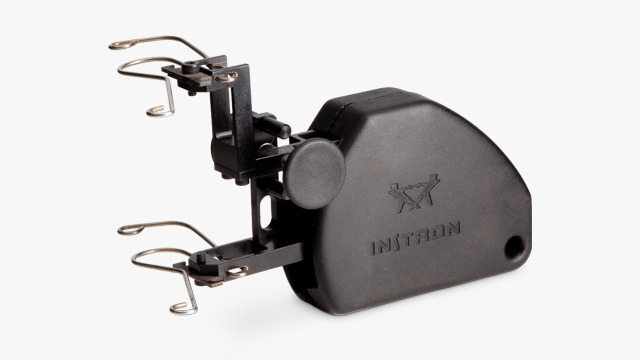
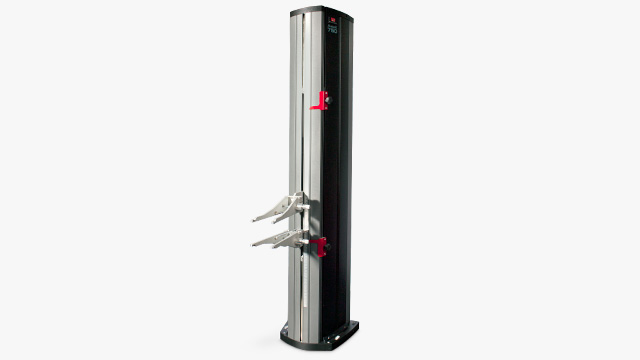
クリップオン型伸び計
クリップオン型伸び計は、試験前に手動で取り付け、降伏時または破断直前に取り外す固定標点距離デバイスです。ポアソン比を測定するために、弾性領域での幅の変化を捉える横方向クリップオン型伸び計を追加できます。軸方向と横方向のひずみを同時に記録するために、2軸クリップオン型伸び計を使用することもできます。
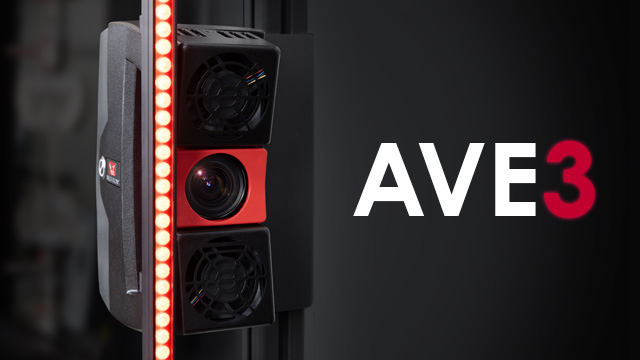
非接触式ビデオ伸び計
非接触式ビデオ伸び計は、弾性率データの取得が可能であり、特に加熱・冷却シナリオを含む恒温槽を使用した非常温試験に有用です。温度槽の外側に取り付けるため、試験中に槽のドアを開けたときに発生する温度変動を避けることができます。このタイプの伸び計の例として、Instron AVE3 高精度ビデオ伸び計があります。
ハイスループットの要求に応える自動化
大量の試験ニーズがあるラボでは、ワークフローを加速しスループットを向上させるために自動化を検討すべきです。これらのソリューションは、半自動のアップグレードから全自動試験システムまで多岐にわたります。
Instronの3軸移動AT3や6軸ロボット構成のAT6などの全自動システムは、試験片の測定、試験片のマーキング、材料のハンドリング、試験、ひずみ測定、および試験片の取り外しを統合できます。一部の構成では、オペレーターの介入なしに数百の試験片を処理できます。
メリットは以下の通りです。
- ヒューマンエラーによるばらつきの低減
- シフト終了後も試験を継続でき、1日のサンプル数が増加
- 大量のバッチ全体で、より一貫した配置、アライメント、およびタイミングを実現
- オペレーターは他の付加価値の高い業務に集中でき、時間のかかる反復作業を自動化に任せることが可能
よくある質問
ISO 527-2はASTM D638と類似しており、どちらもプラスチックの引張特性を測定しますが、試験片の寸法、試験速度、および特定の試験手順の要件の違いにより、技術的に同等ではありません。
メーカーは通常、地域の好みや顧客の要件に基づいて適切な規格を選択します。ASTM D638は北米で一般的であり、ISO 527-2は欧州やアジアで広く使用されており、中国のメーカーは一般的に両方の規格で試験を行っています。
最後に
このガイドは、ASTM D638試験に含まれる主要な要素の概要を提供しますが、公式規格の代わりになるものではありません。この試験の実施を計画している方は、完全な指示とコンプライアンス要件について、規格の全文を参照してください。
著者について
Sammi Sawdey
Sammi Sawdeyは、Instronのシニアアプリケーションエンジニアであり、プラスチック試験と材料特性評価を専門としています。静的試験方法に関する深い専門知識を持ち、正確さ、効率性、およびコンプライアンスのために試験システムを最適化する方法について、幅広い業界の顧客にアドバイスを行っています。Sammiの役割には、最新のASTMおよびISO規格、新たな業界動向、およびベストプラクティスへの継続的な関与が必要であり、それによって顧客を高品質で信頼性の高い試験結果へと導いています。