クローズドループひずみ制御における課題
以下のリンクを使用して、関心のあるセクションに直接ジャンプできます:
なぜひずみ制御なのか?
金属の機械的特性の一部は試験速度の影響を受けるため、「ひずみ速度依存性」があります。2009年、主要な金属試験規格の一つであるASTM E8が更新され、試験片のひずみ速度を制御する手法が追加されました。この変更以前は、応力制御またはクロスヘッド速度制御でしか試験を行うことができず、機械全体の剛性が試験片にかかる速度に影響を与え、結果に差異が生じることがありました。ひずみ依存性材料をクロスヘッド速度制御で試験する場合、許容される試験速度の範囲内であっても、ASTM E8/E8MおよびISO 6892-1で認められている最低速度と最高速度では、耐力の結果に10%以上の差が生じることがあります。
しかし、ひずみ制御で試験を行うことで、試験中に速度を変化させて機械のコンプライアンスを補正し、試験片に対して一定のひずみ速度を維持することが可能になります。この手法は、総試験時間を短縮することでスループットを向上させます。また、試験の調整にかかる時間を節約し、試験片を無駄にすることも防げます。応力制御方式とは異なり、クローズドループひずみ制御では、ひずみ速度を試験規格に適合させるためにクロスヘッド速度を試行錯誤して調整する必要がありません。
Instron Updateを購読する
業界のトレンド、試験規格、アプリケーション、ヒントやコツなど、最新情報を入手しましょう。
クローズドループひずみ制御を実現するための要件
試験システムでクローズドループひずみ制御を実現するには、特定の要件を満たす必要があります。いずれの場合も、試験機と伸び計を急激な、あるいは繰り返しの振動や衝撃から隔離することが重要です。これらは試験に干渉を引き起こす可能性があるためです。
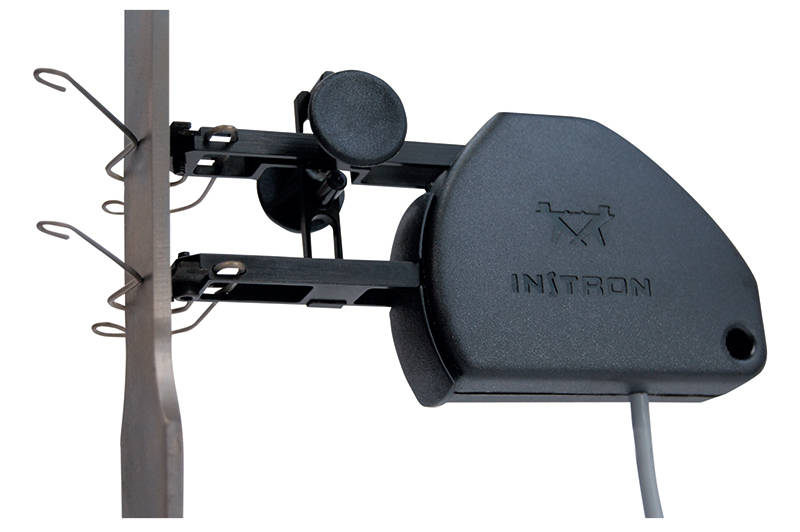
伸び計は、試験片の変形を測定するために使用される高精度な装置です。伸び計はひずみ測定の計算からシステムのコンプライアンスを除外しますが、選択した伸び計が試験片の移動量に対して適切であり、平行部長さと標点距離の比率が適正であることが重要です。
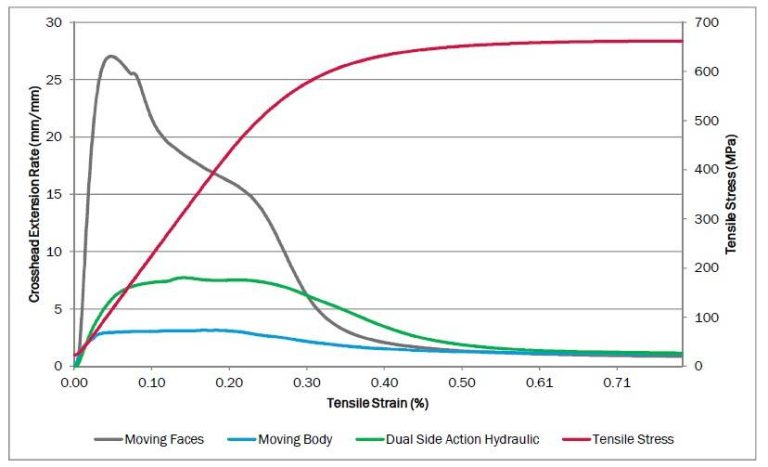
つかみ具は、試験中に試験片を確実に保持する必要があり、高い剛性と最小限のコンプライアンスを備えていることが望ましいです。グラフは、異なるタイプのつかみ具がシステムの剛性にどのように影響するか、またひずみ制御下の試験機がどのように補正する必要があるかを示しています。
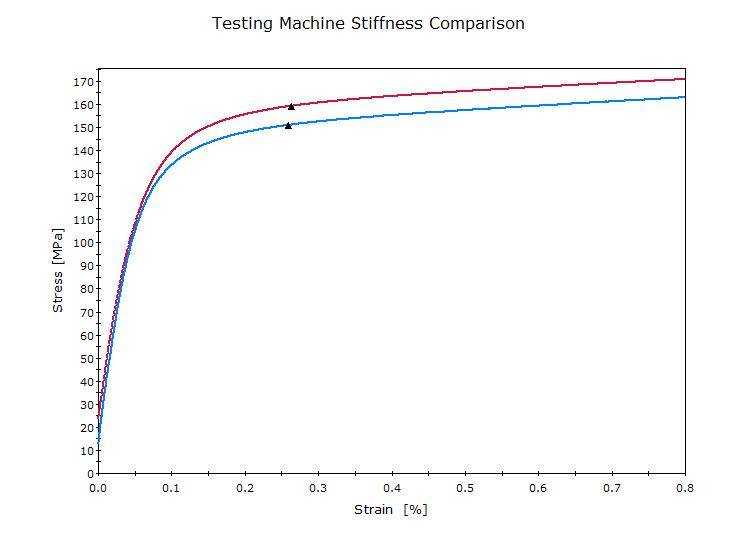
試験システムの負荷フレームには、高剛性で精密かつ安定した駆動システムが必要です。右図は、公称上類似した材料の応力ひずみ曲線を示しています。一方は高剛性フレームで、もう一方は低剛性フレームで試験したものです。推定ひずみ計算手法を用いると、両方の試験は2.25 mm/minの一定のクロスヘッド速度で実行されます。しかし、「試験片速度」(mm/minで表示)には21%の差が生じ、その結果、降伏点の結果に5%の差が生じました。
このグラフは、「剛性の高い」システムと剛性の低いシステムにおける試験片速度の差を示しています。試験開始時、剛性の高いシステムではクロスヘッドの動きが非常に素早く試験片のひずみに転換されますが、剛性の低いシステムでは時間がかかることがわかります。これは、試験機、ロードセル、つかみ具のたわみにより、動きが試験片に伝わらないために起こります。両方の試験機でひずみ制御を使用していれば、結果の比較可能性は大幅に高まりますが、剛性の低いシステムでは制御がより困難になる可能性があります。
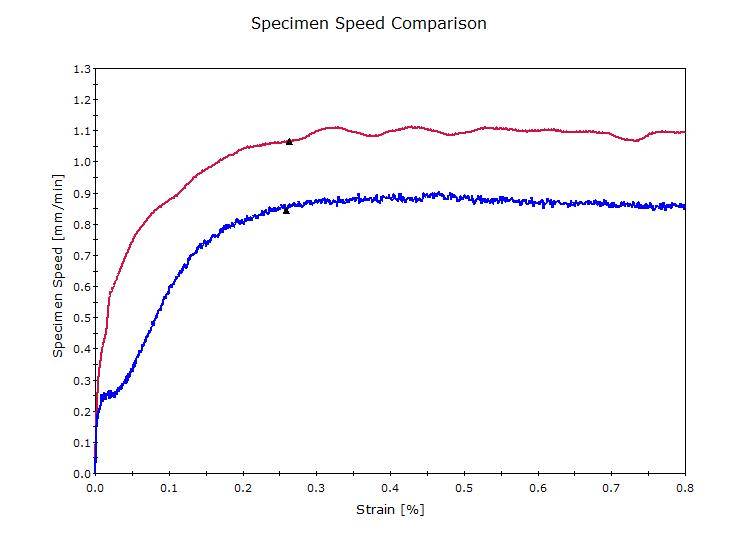
ひずみ速度制御が可能な試験機には、試験規格で要求される許容誤差を維持するために、応答性の高いコントローラと精密で安定した駆動システムが必要です。一部の試験機はこの手法が可能であると謳っていますが、ユーザーが手動でコントローラのゲイン設定を調整する必要があり、これは経験豊富なオペレータにとっても困難な場合があります。
試験片
比例試験片と比例標点距離の伸び計が理想的です。実際には、標点距離と平行部長さの比率が良い試験片は、標点距離外で生じるひずみを最小限に抑えるのに適しており、制御をより安定させることができます。試験片が不連続降伏から連続降伏まで変化する場合は、それぞれのタイプに合わせて制御方法を変更することが重要です。不連続降伏材料では標点距離の外側で局所的な降伏が発生する可能性があるため、ひずみフィードバックによる制御は不可能であり、降伏点伸び(YPE/Ae)の間はクロスヘッド速度制御にする必要があります。
クローズドループひずみ制御の利点
✓ 再現性と比較可能性の向上 - 試験機が異なっても信頼性の高い試験結果が得られます
✓ 効率の改善 - 試験あたりの時間を最小限に抑え、セットアップ時間を短縮します
✓ 6800シリーズのコントローラ電子機器を搭載した試験システムを使用する場合、試験片による調整は不要です
Instronの専門家に相談する
現在のセットアップで真のクローズドループひずみ制御が実現できているか不明ですか?お客様のアプリケーションについてお知らせいただければ、推測に頼ることなく、最適なソリューションを見つけるお手伝いをいたします。
アプリケーションエンジニアに相談する
試験ニーズをお聞かせください。お客様のラボに適したフレーム、ロードセル、グリップ、ソフトウェアの構成を支援いたします。以下のフォームにご記入ください。1~2営業日以内にご返信いたします。お急ぎの場合は、+1-800-473-7838(米国内)または米国外からは+1 781 828 2500までお電話ください。