r値とn値を決定する際の課題
金属薄板の製品開発は、現在、成形性に対する影響を最小化しつつ、如何に強度を増加するか、という要求に牽引されています。強度と成形性の間には古典的なトレードオフがありますが、金属薄板メーカーは、著しく強度が改善されているうえに、成形性低下を最小化した、これまでにないハイグレード金属薄板を発表しています。より薄く軽い材料を自動車生産に用いることにより、走行距離あたりの合計排ガスを削減できるので、自動車産業が最も熱心に高強度化を推進しています。塑性ひずみ比(r値)とひずみ硬化指数(n値)は、これらの製品の成形性を決定する、重要な機械的性質です。
ひずみ測定の課題
r値とは何でしょうか? -塑性ひずみ比
n値とは何でしょうか? -ひずみ硬化指数
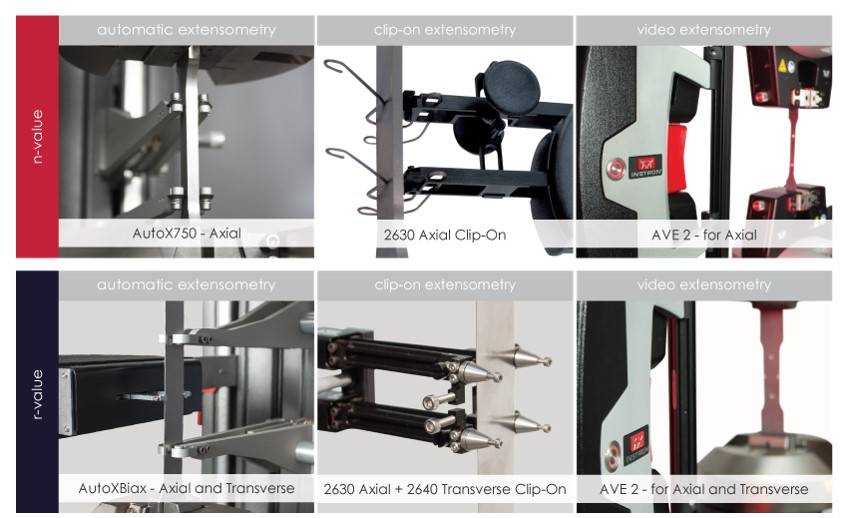
引張試験の中で、このような成形性特性は、Bluehill Universalソフトウェアを用いて自動的に測定されます。n値を決定するには、降伏点以降、軸方向ひずみを測定する必要があり、特定のひずみで、または特定のひずみ間でn値を決定します。伸び計の精度は、少なくとも高い伸び領域に対応できなければなりませんが、金属の引張試験に関する主要な規格は、高い伸び領域で決定される計算に対して、高い精度を要求していません。従来の接触式伸び計は、試験途中で取り外すように設計されていて、全伸び領域をカバーするには限界があります。高性能非接触式ビデオ伸び計 (AVE 2) やAutoXBiax(自動接触式伸び計)等の最新技術では、試験の最後までひずみ測定ができ、高精度の結果を確保できます。
金属薄板メーカーは、主要な製品合格基準として、塑性ひずみ比(r値)を適用することがよくあります。もし、r値が低い場合には、その金属薄板は不合格になります。従って、塑性ひずみ比測定の精度は重要です。r値の決定には、軸方向のひずみ測定に加えて、横方向のひずみも測定されなければなりません。従来は、このために2つの両立するクリップ式伸び計が必要であり、オペレータは確実な装着と適正な場所を確保しなければなりません。
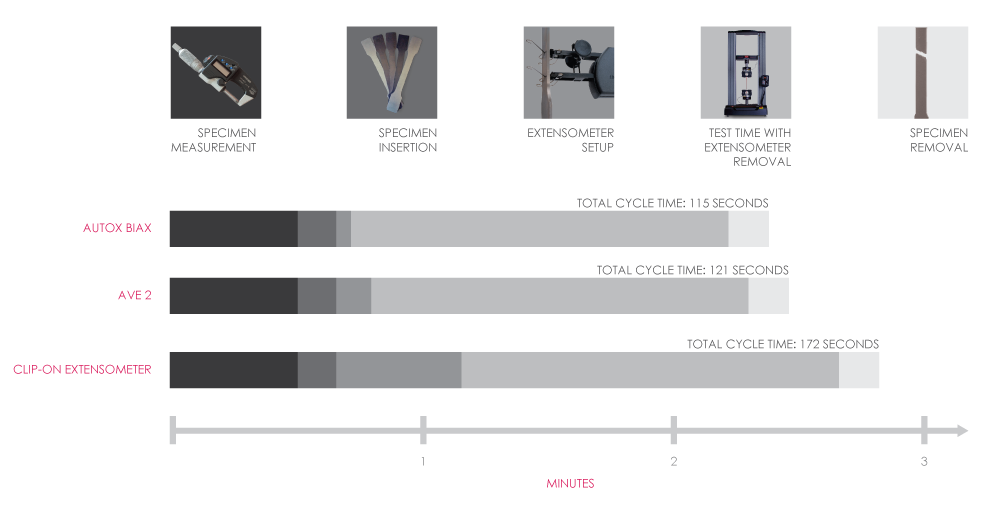
軸方向ひずみ測定に自動式伸び計を使用することにより、生産性が改善します。さらに、軸方向と横方向の両方に使用すれば、改善効果はいっそう大きくなります。自動接触式伸び計は、2つのクリップ式伸び計に比べて、試験あたり30%以上速くなります。伸び計が常に試験片の同じ場所に装着されるので、再現性も向上します。
r値とn値の試験に対する伸び計の選択:
下図は、高性能ひずみ測定ソリューションを使う有効性を示しています。伸び計間で不変の所用時間は、試験片形状測定と、試験片挿入、試験時間に関するものです。伸び計の設定時間は変動し、また、クリップ式伸び計は、激しい破断を伴う高強度鋼(ハイテン材)に対しては取り外されなければなりません。
結果の再現性に関わる課題
試験中には、試験結果のばらつきや再現性に影響を与える、多くの要因があります。r値とn値を決定する際のばらつきに関する、最も一般的な原因は: (通常、r値はn値よりも、これらの変動に敏感です。):
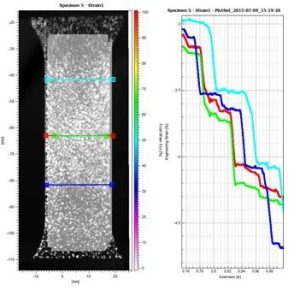
伸び計を試験片に装着する場所に依存して、試験結果は変動します。下記に、4つの異なる横方向標点距離を用いた試験片を、デジタル画像相関ソフトウェアを用いて解析したものを示しています。伸び計の装着位置により、異なった横方向ひずみ値が示されています。これは、r値の計算に差異をもたらします。手動で伸び計を装着する場合、横方向ひずみ測定に影響を与えます。